
Domov / Správy / Správy z priemyslu / Chemické potrubné systémy: Materiály, tavné zváranie a inštalácia bez únikov
Správy z priemyslu
Sep 21,2026
Chemické potrubné systémy: Materiály, tavné zváranie a inštalácia bez únikov
Chemické potrubné systémy často zlyhávajú v spoji, nie v potrubí. Jeden hrdlový fúzny zvar, ktorý je príliš studený alebo príliš plytký, unikne v priebehu niekoľkých mesiacov, najmä ak obsahuje koncentrovanú kyselinu alebo vysoko čistú vodu. To je dôvod, prečo by inžinieri a dodávatelia mali zhodnotiť technológiu pripojenia rovnako starostlivo ako kvalitu živice.
Prečo polymérové rúry dominujú v chemickom servise
Polymérne potrubné systémy sa stali štandardom pri chemickom spracovaní, deionizovanej vode, celulózkach a papierňach a čistení odpadových vôd. Dôvod je jednoduchý: termoplastové potrubie nekoroduje ako uhlíková oceľ, nevyžaduje vonkajšie nátery a nepridáva do citlivých tekutín kovové nečistoty. PP-R, PE a PVDF pokrývajú široký rozsah agresívnych médií a teplôt.
Pre vysoko čisté a chemické aplikácie poskytuje PP-R vynikajúcu odolnosť voči kyselinám, zásadám a rozpúšťadlám pri miernych teplotách. HDPE a PE 100 sú obľúbené pre svoju húževnatosť, flexibilitu a schopnosť zvládnuť zakopané alebo pohyblivé inštalácie. Keď teplota alebo korozívnosť prekročí limity PP-R, často sa špecifikuje PVDF.
| Materiál | Typická chemická služba | Teplotný rozsah (približne) | Primárna metóda spájania |
|---|---|---|---|
| PP-R | Kyseliny, zásady, deionizovaná voda | Až do 95°C | Fúzia zásuvky |
| PE / PE 100 | Voda, odpad, riedené chemikálie | Do 60°C | Elektrofúzia, zásuvková fúzia |
| PVDF | Silné kyseliny, rozpúšťadlá, vysoko čisté médiá | Až do 140°C | Fúzia zásuvky, butt fusion |
Socket Fusion: Osvedčená metóda pre menšie linky
Hrdlové tavenie je primárna metóda spájania pre PP-R rúry až do priemeru 63 mm v chemickom prostredí. Koniec rúry a hrdlo tvarovky sa zahrievajú súčasne pomocou nástroja namontovaného na stroji na zváranie hrdla. Keď povrchy dosiahnu správny stav taveniny, operátor vloží rúrku do tvarovky a podrží ju pod tlakom, kým spoj nevychladne. Správne prevedenie závisí od troch faktorov: teploty, času ohrevu a hĺbky vloženia.
Použitie stroja s reguláciou teploty odstraňuje veľký podiel variability obsluhy. Modely s konštantnou teplotou sú jednoduché a cenovo výhodné, ale digitálne zobrazovacie stroje umožňujú operátorovi overiť presnú teplotu taveniny pred každým zvarom. Toto je obzvlášť dôležité v chemických potrubných systémoch, kde únik môže vystaviť pracovníkov nebezpečným médiám. Pre hlbší pohľad nasledujte osvedčené postupy na dosiahnutie pevného a tesného hrdlového tavného zvaru .
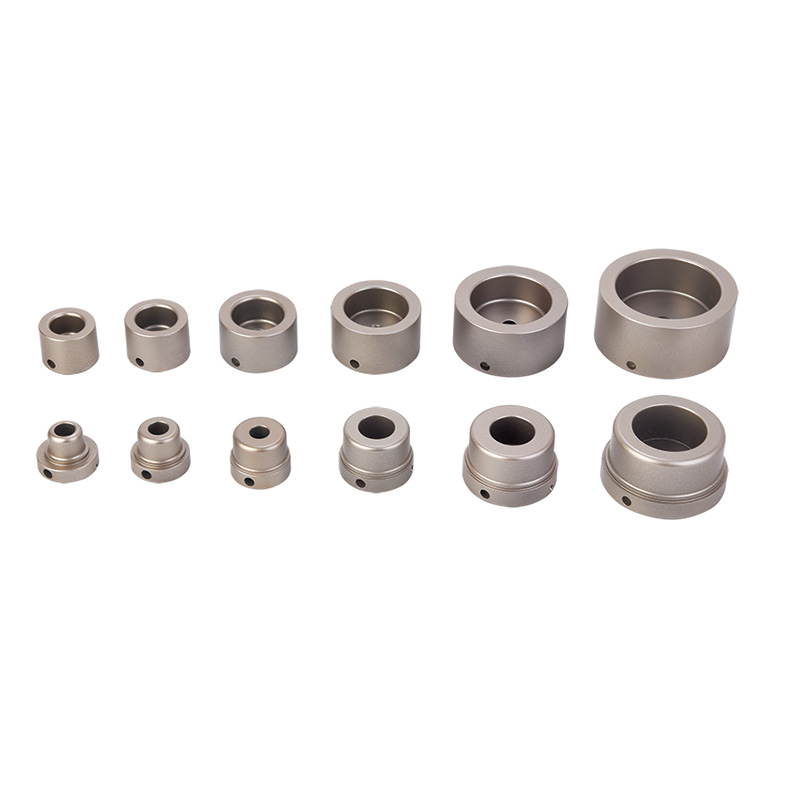 Digitálny nástrčný fúzny zvárací stroj s LED displejom teploty pre 63 mm PPR rúry Tento digitálny zvárací stroj poskytuje presnú reguláciu teploty pomocou LED displeja, čím pomáha zaistiť pevné a bezúnikové spoje hrdlových spojov. Je to užitočné najmä pri práci s chemickým potrubím, kde je kritická kvalita zvaru. Zobraziť produkt →
Potrubie sa musí pred ohrevom odrezať do štvorca, skosiť a vyčistiť. Rotačná alebo rohatková rezačka rúr funguje dobre pre väčšinu plastových rúr. Skosením sa odstráni drsná hrana, ktorá by mohla oholiť materiál z otvoru tvarovky počas zasúvania.
Elektrofúzia pre veľké priemery, zakopané alebo ťažko dostupné vedenia
Elektrofúzia je metóda voľby, keď sa fúzia zásuvky stáva nepraktickou. Používa sa na PE potrubia s väčším priemerom, zakopané potrubia, bezvýkopové inštalácie a opravy, kde je obmedzená rotačná alebo tavná sila. Elektrofúzna armatúra obsahuje zabudovaný odporový drôt. Zváračka posiela prúd cez drôt, čím sa spojí vývrt tvarovky a povrch rúry.
Jednou z hlavných výhod je, že elektrofúzia nezávisí od sily alebo zarovnania operátora. Tvarovka fixuje potrubie na mieste, kým sa vytvorí zvar. Je vhodný aj pre PE rúry rôznych hrúbok steny.
Účinná elektrofúzia však vyžaduje starostlivú prípravu povrchu v teréne. Potrubie sa musí tesne pred zváraním oškrabať, aby sa odstránili oxidy alebo nečistoty. Ostrá elektrofúzna škrabka na rúry nie je voliteľná; určuje, či spoj bude počas rokov prevádzky plynotesný.
 HDPE škrabka na rúry na elektrofúznu prípravu rúr do 400 mm Ostrá škrabka je nevyhnutná na odstránenie oxidu a nečistôt pred elektrofúziou. Tento nástroj zaisťuje čistý povrch potrubia, čo je životne dôležité na dosiahnutie plynotesných spojov, ktoré zostávajú spoľahlivé počas rokov prevádzky. Zobraziť produkt →
Zváracie stroje na elektrofúziu sú dostupné v dvoch širokých typoch: na báze transformátora a na báze meniča. Stroje v štýle transformátora sú robustné a často sa uprednostňujú pre veľké úlohy náročné na stavenisko, zatiaľ čo invertorové stroje sú ľahšie a energeticky efektívnejšie. Pre typický rozsah 20-160 mm poskytuje transformátorový elektrofúzny zvárací stroj spoľahlivý výkon a konzistentné zahrievanie.
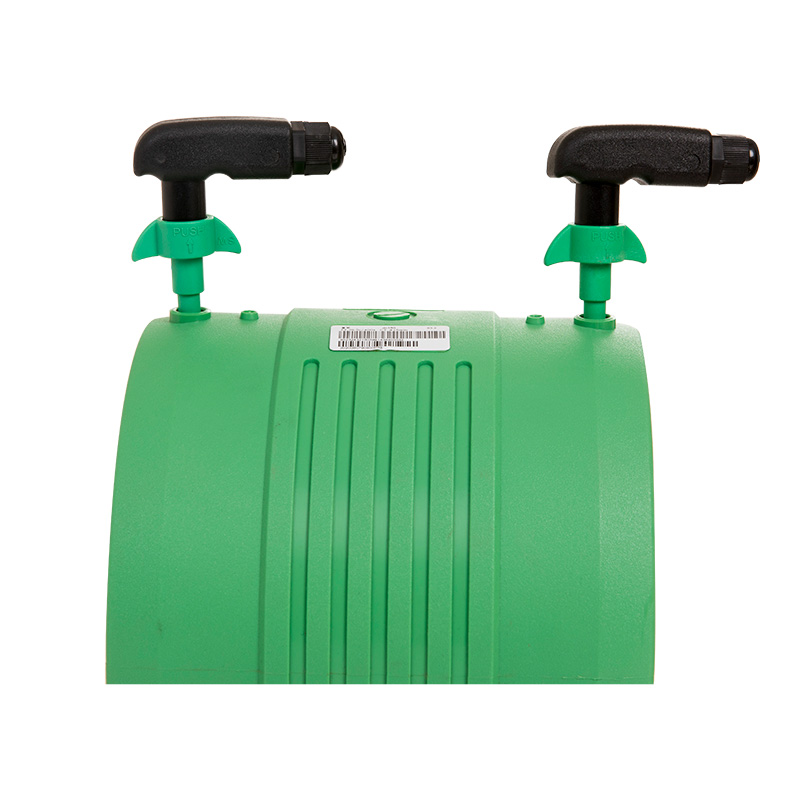 Elektrofúzny zvárací stroj pre HDPE, PP a PPR rúry od 20 do 160 mm Tento elektrofúzny zvárací stroj na báze transformátora poskytuje stabilný výkon pre rúry v rozsahu 20-160 mm. Je navrhnutý pre spoľahlivé použitie v teréne, ponúka konzistentné vykurovanie a automatizované riadenie na výrobu odolných spojov vo vodných a plynových systémoch. Zobraziť produkt →
Po zoškrabaní zasuňte rúrku úplne do tvarovky a pripojte vodiče. Nastavte správny čas zvárania a prúd podľa špecifikácie výrobcu tvarovky. Stroj riadi tavný cyklus a zabraňuje prehriatiu.
Inštalačné postupy, ktoré zabraňujú úniku
Dobrá fajka a dobrý stroj nestačia. Hydraulickí inžinieri a prevádzkovatelia zariadení vedia, že konečnú kvalitu spoja určuje príprava a disciplína. Nasledujúce postupy by sa pri inštalácii chemických potrubných systémov mali považovať za nesporné.
- Pred skosením odrežte štvorec potrubia. Uhlový rez znižuje efektívnu hĺbku vloženia a oslabuje kĺb.
- Použite správny čas ohrevu pre priemer potrubia a hrúbku steny. Príliš krátke zanecháva neroztopené povrchy; príliš dlho degraduje polymér.
- Rúru zasuňte úplne po značku hĺbky hrdla. Čiastočné vloženie vytvára koncentráciu napätia a skrytú cestu úniku.
- Podržte zasúvací tlak počas špecifikovaného času chladenia. Pohyb rúry pred stuhnutím zvaru môže spôsobiť mikrotrhliny.
- Tlaková skúška systému pred uvedením do prevádzky. Skúška by mala byť nad návrhovým tlakom a mala by sa držať dostatočne dlho na to, aby bolo možné identifikovať pomalé úniky.
Vykonaním týchto krokov s kalibrovaným tavným zariadením a vyškolenými operátormi sa budú dôsledne vyrábať spoje, ktoré vydržia životnosť potrubného systému.
Výber správneho zariadenia pre projekt chemického potrubia
Výber správneho nástroja na zváranie začína veľkosťou a materiálom rúry. Malé vedenia PP-R do 63 mm najlepšie zvládne digitálny alebo automatický zvárací stroj, ktorý poskytuje presnú reguláciu teploty a rýchlu prevádzku. Pre veľké PE linky alebo pre opravy je lepšou investíciou elektrozvárací stroj. Pri prípravných krokoch by mali byť rezačky rúr a nástroje na škrabanie prispôsobené priemeru rúry a tvrdosti materiálu.
Projekty sa líšia aj prenosnosťou a podmienkami na mieste. Stolové jednotky sú vhodné pre prefabrikáty; ručné jednotky umožňujú operátorovi pohybovať sa pozdĺž potrubia. Osoby s rozhodovacou právomocou by mali hľadať zariadenia, ktoré ponúkajú stabilný výkon, spoľahlivé vykurovacie telesá a ľahko čitateľné displeje. Správne nástroje môžu skrátiť čas tréningu, zlepšiť výťažnosť prvého prechodu a znížiť náklady na neúspešné kĺby.
Poučenie z chemických potrubných systémov je, že výber materiálu a technológia pripojenia sú dve polovice jedného rozhodnutia. Chemicky kompatibilná živica je len taká dobrá, ako dobrý je spoj, ktorý ju spája. So správnym procesom spájania hrdla alebo elektrofúzie, správnou prípravou povrchu a kalibrovaným zariadením môžu chemické potrubia poskytovať desiatky rokov prevádzky bez únikov.
Súvisiace produkty


 +86-158 6813 9123
 +86-571- 82432777

 Cesta č. 7 Yangguang, priemyselná oblasť Linpu, mesto Hangzhou, provincia Zhejiang, Čína
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
