
Domov / Správy / Správy z priemyslu / Vysvetlenie potrubia SDR17 HDPE: Rozmery, menovité hodnoty tlaku a tavné spájanie
Správy z priemyslu
Oct 12,2026
Vysvetlenie potrubia SDR17 HDPE: Rozmery, menovité hodnoty tlaku a tavné spájanie
Keď rúrka PE100 dorazí na miesto s vytlačeným SDR17 na valci, toto číslo nie je trieda materiálu ani tlaková trieda. Je to štandardný pomer rozmerov, ktorý určuje vzťah medzi vonkajším priemerom rúry a hrúbkou steny. Pre SDR17 je tento pomer 17:1: 110 mm rúra nesie stenu asi 6,5 mm a v PE100 je dimenzovaná na menovitý tlak 10 barov. Praktický dôsledok pre inštalatérov a špecifikátorov je jednoduchší: vedenie SDR17 len zriedka prepadne cez stenu potrubia. Keď zlyhá, zlyhá na fúznom spoji. Preto si kvalita spoja a zariadenie, ktoré ho vyrába, si zaslúži rovnakú pozornosť ako samotné číslo SDR.
Čo znamená SDR17 v dizajne potrubí
Štandardný rozmerový pomer je bezrozmerné číslo vypočítané vydelením vonkajšieho priemeru rúry jej minimálnou hrúbkou steny. Pretože pomer zostáva konštantný pri všetkých priemeroch, jedna trieda SDR pokrýva celý rad veľkostí rúr pri zachovaní rovnakej tlakovej únosnosti. V systéme SDR znamená vyšší pomer tenšiu stenu v porovnaní s vonkajším priemerom, takže SDR17 patrí medzi ťažšie triedy SDR11 a ľahšie triedy SDR21 a SDR26.
Pre PE100 sú rúry SDR17 bežne hodnotené PN10 (10 barov pre vodu pri 20 °C); pre materiál PE80 je rovnaká geometria hodnotená PN8. Tieto hodnotenia definujú bezpečnú prevádzkovú obálku potrubnej siete. Nominálne hodnoty predpokladajú čistú vodu a 50-ročnú životnosť, takže zahŕňajú značnú bezpečnostnú rezervu pre skutočné podmienky inštalácie.
| Menovitý vonkajší priemer (mm) | Vypočítaná hrúbka steny SDR17 (mm) | Typický menovitý tlak (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Pretože je pomer konštantný, 315 mm rúrka SDR17 a 63 mm rúrka SDR17 majú rovnakú teoretickú tlakovú kapacitu. Čo sa mení s veľkosťou, je plocha steny, hmotnosť na meter a praktická metóda spájania – preto musí špecifikácia SDR17 zodpovedať rovnako disciplinovanému plánu inštalácie.
SDR17 vs SDR11: Čo sa mení pomer
Väčšina rozhodnutí o obstarávaní PE rúr je založená na výbere medzi SDR17 a SDR11, pretože tieto dva pomery dominujú špecifikáciám vody a kanalizácie. Krátka verzia je takáto: SDR11 poskytuje väčšiu hrúbku steny a vyšší tlak; SDR17 poskytuje väčšiu prietokovú plochu a nižšie náklady na materiál. Pri dlhom potrubí môže byť rozdiel v nákladoch na meter rozhodujúci, ale iba v prípade, že nižší tlak je prijateľný pre prevádzkové podmienky.
| Nehnuteľnosť | SDR17 (PE100) | SDR11 (PE100) |
|---|---|---|
| Hrúbka steny vzhľadom na OD | OD / 17 | OD / 11 |
| Menovitý tlak, voda 20 °C | PN10 | PN16 |
| Menovitý tlak, PE80 | PN8 | PN12,5 |
| Vnútorný prierez podľa OD | Väčšie | Menšie |
| Hmotnosť na meter | Nižšia | Vyššie |
| Cena materiálu na meter | Nižšia | Vyššie |
| Odolnosť proti bodovému zaťaženiu a nárazu | Nižšia | Vyššie |
Štrukturálny rozdiel ovplyvňuje aj manipuláciu. S tenšou stenou SDR17 môže ostrý kameň v podloží výkopu, neopatrný zásyp alebo tvrdý pád pri vykladaní namáhať alebo pretláčať potrubie ľahšie ako SDR11. To neznamená, že SDR17 je krehký produkt; to znamená, že príprava výkopu a starostlivá manipulácia sú súčasťou špecifikácie. Dodávatelia, ktorí zakopú SDR17 do výkopov vyplnených skalou bez pieskového podložia, uvidia výsledok ako neguľatosť a deformáciu bodovou záťažou dlho predtým, než je linka natlakovaná.
Kde je SDR17 správna špecifikácia
SDR17 sa vyberá tam, kde návrhový tlak zostáva na alebo pod 10 bar a vonkajšie zaťaženie je mierne. Vďaka tomu je štandardom pre širokú škálu komunálnych a priemyselných potrubných sietí:
- Gravitačné kanalizačné a dažďové potrubia, kde je vnútorný tlak blízky nule a hlavnou požiadavkou je prežiť inštalačné zaťaženie.
- Vodovodné rozvody a vidiecke zásobovacie siete fungujúce pri miernom, stabilnom tlaku.
- Závlahové rozvody a poľnohospodárske zásobovacie vedenia, kde dlhé trasy prinášajú značné úspory materiálu.
- Priemyselná technologická voda a okruhy chladiacej vody s riadeným tlakom a neagresívnymi médiami.
- Projekty otvorených priekop a smerových vrtov, kde konštruktér potvrdil, že kapacita PN10 je dostatočná.
Ekonomická logika je jednoduchá: pre rovnaký vonkajší priemer SDR17 používa menej polyméru, váži menej a poskytuje o niečo väčší vnútorný otvor. Na dlhom potrubí môže byť kombinovaná úspora materiálu potrubia, prepravy a manipulácie podstatná – to je presne dôvod, prečo je SDR17 ťažiskovou triedou pre strednotlakové PE systémy.
Fusion Joining: Kde je systém SDR17 vyhraný alebo stratený
Tenkostenná rúrka SDR17 je dobrým potrubím, ale potrubie je len také pevné ako jeho spoje. PE rúrka sa spája roztavením a opätovným stuhnutím polyméru na rozhraní; správne vyrobený tavný spoj nemá žiadne lepidlo, tesnenie ani tesnenie. Pri inštaláciách SDR17 dominujú dve metódy. Hrdlové zváranie sa používa hlavne pre malé otvory v potrubných systémoch PP-R/PE, typicky od 20 mm do približne 110 mm. Elektrofúzia sa používa pre stredné až veľké rozvody, kde sa spojka alebo tvarovka ovíja okolo pripravených koncov rúr.
Socket fusion vyžaduje tri veci: čisté povrchy, hranaté konce rúrok a vykurovací nástroj, ktorý udržuje stabilnú teplotu taveniny. Koniec rúry a vnútro armatúry sa ohrievajú na rovnakých plochách ohrievača, potom sa stiahnu a pritlačia k sebe, aby vytvorili viditeľnú dvojitú guľu. Rúru zle odrežte, nekonzistentne ju skoste alebo spoj roztiahnite skôr, ako vychladne, a kvalita zvaru sa zníži, aj keď samotná rúrka SDR17 je dokonale zdravá.
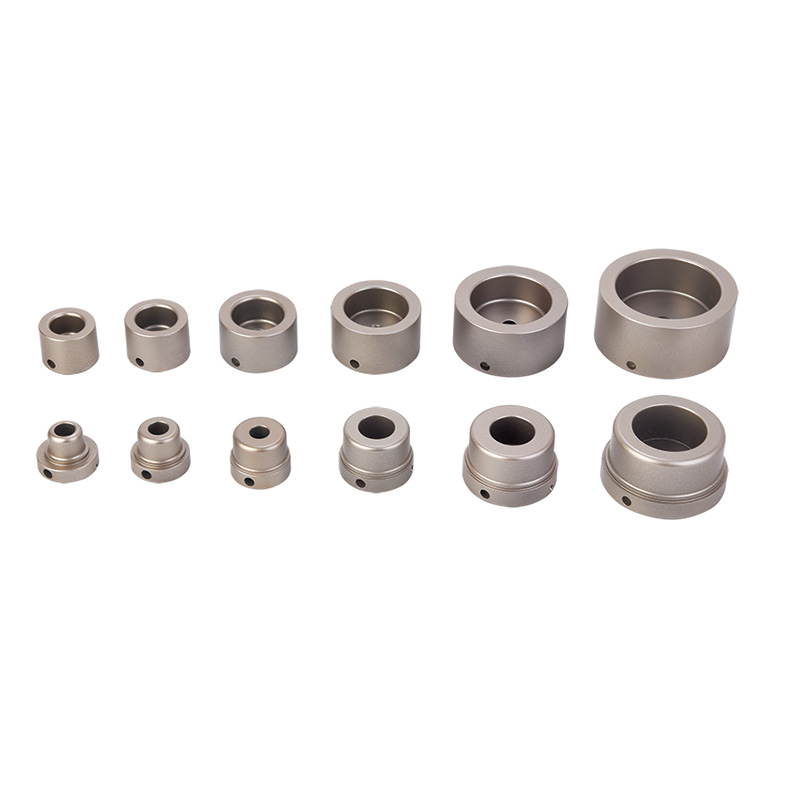 FYD63 63mm PPR digitálna päticová fúzna zváračka s LED displejom teploty Tento 63 mm digitálny zásuvkový fúzny stroj zobrazuje aktuálnu teplotu ohrievača na LED displeji, čo znižuje dohady. Hodí sa pre bežné PP-R/PE armatúry na odbočkách SDR17 a pomáha operátorom vytvárať konzistentné, tlakotesné spoje. Zobraziť produkt →
Stroj na zváranie zásuviek s digitálnym displejom odstraňuje veľa dohadov, pretože operátor číta skutočnú teplotu na povrchu ohrievača namiesto toho, aby sa spoliehal na číselník termostatu s neistou presnosťou. Digitálny stroj triedy 63 mm pokrýva najbežnejší rozsah malých priemerov a vyhovuje tvarovkám PP-R/PE používaným na odbočkách SDR17. Postupnosť postupu – rezanie, skosenie, zahrievanie, spájanie, chladenie – je úplne rovnaké, či už pracujete s 20 mm alebo 160 mm. Dodávatelia, ktorí sa riadia osvedčené postupy pre silný, bezúnikový hrdlový fúzny zvar dôsledne vyrábať spoje, ktoré prežijú tlakové skúšky na prvý pokus.
Elektrofúzia je iný proces s inou disciplínou. Pripravené konce rúrok sa vložia do elektrofúznej spojky s odporovým drôtom zapusteným do jej vnútorného povrchu; stroj posiela riadený prúd cez drôt, ktorý roztaví okolitý polymér, takže rúrka a spojka sa spoja do jedného kusu. Najčastejšou príčinou zlyhania elektrofúzneho spoja nie je napätie stroja alebo kvalita spojky – ide o nepripravený povrch potrubia. PE rúry tvoria tenkú oxidovú vrstvu, ktorá bráni správnemu tavnému spojeniu a v teréne je povrch často znečistený špinou, mastnotou alebo murovacím prachom. Ak sa táto vrstva neodstráni, spoj môže prejsť vizuálnou kontrolou a po mesiacoch pod tlakom zlyhá.
 Elektrofúzna škrabka na rúry FYEPS400 na prípravu povrchu HDPE rúr Pre elektrofúzne spoje je nevyhnutná správna príprava povrchu. Táto škrabka rovnomerne odstraňuje vrstvu oxidu bez oslabenia tenkých stien SDR17, čím sa znižuje riziko zlyhania spoja pod tlakom. Spoľahlivý nástroj pre každú elektrofúznu prácu. Zobraziť produkt →
Preto elektrofúzna škrabka na rúry patrí do každej skrinky na náradie pre zváranie SDR17. Dobre vyrobená škrabka odstraňuje vrstvu oxidu rovnomerne po obvode bez toho, aby kopala dostatočne hlboko na to, aby oslabila stenu – skutočné riziko na tenkostennej rúre SDR17, ak niekto improvizuje s hrubým brúsnym papierom. Pri hodnote 10 barov, ktorú SDR17 PE100 povoľuje, nemožno integritu spoja považovať za samozrejmosť.
Samotný elektrofúzny stroj musí poskytovať stabilný, opakovateľný zvárací cyklus. Stroje invertorového typu sú ľahšie a prenosnejšie pre prácu na stavbe, zatiaľ čo stroje v štýle transformátora sú preferované pre náročné nepretržité používanie. Prispôsobenie stroja k rozsahu priemerov je rovnako dôležité: jednotka s menovitým priemerom len 63 mm nemá miesto na 200 mm hlavnej SDR17 a nadrozmerný stroj plytvá energiou a časom na pripojenie malých odbočiek.
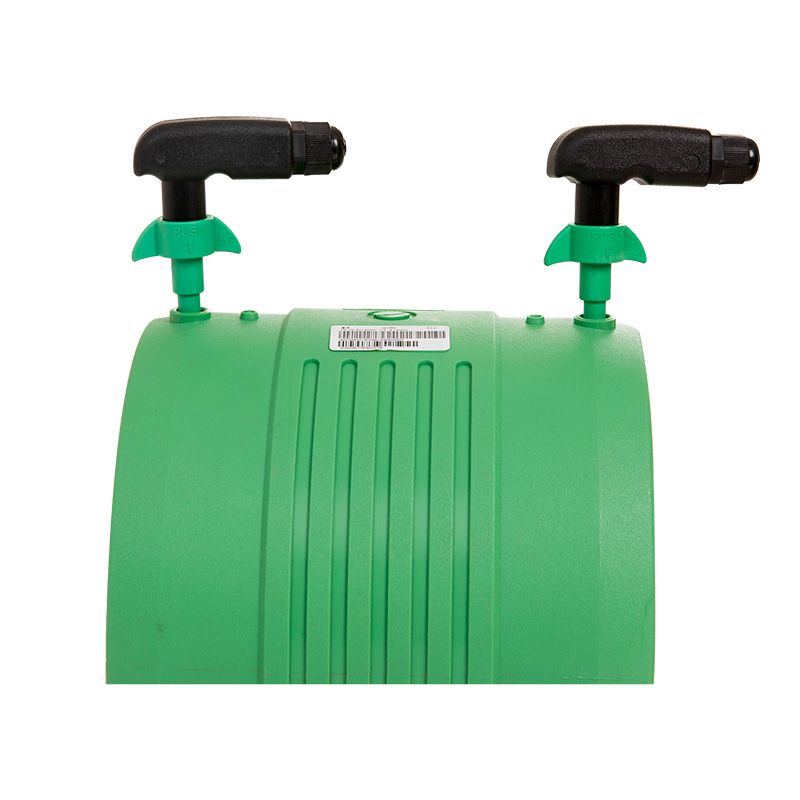 20-315MM invertorový elektrofúzny zvárací stroj na spájanie plastových rúrok Tento elektrofúzny stroj invertorového typu pokrýva široký rozsah priemerov rúr od 20 do 315 mm, vďaka čomu je všestranný pre sieťové a odbočkové pripojenia SDR17. Jeho prenosný dizajn vyhovuje práci na mieste a zároveň poskytuje stabilné, opakovateľné zváracie cykly. Zobraziť produkt →
Výrobcovia s dlhoročnými skúsenosťami s exportom, ako napríklad Hangzhou Fuyi Tools, ponúkajú komplet sortiment zariadení na spájanie rúr od zváracích a elektrozváracích strojov až po frézy, škrabky a úkosovacie nástroje – takže celý pracovný postup zvárania zostáva konzistentný. Kompaktný invertorový stroj s menovitým priemerom od 20 mm do 315 mm pokrýva takmer každé hlavné a odbočné pripojenie SDR17, ktoré sa vyskytuje na typickom mieste.
Určenie SDR17 je jednoduchá časť; dodanie inštalácie SDR17, ktorá zostane bez úniku desiatky rokov, je inštalačná disciplína. Uistite sa, že trieda potrubia a menovitý tlak zodpovedajú dizajnu, presne odrežte a skoste konce, oškrabte potrubie pred elektrofúziou a použite zvárací stroj so spoľahlivým riadením teploty alebo cyklu. Keď sú tieto kroky dôsledne spracované, SDR17 funguje presne tak, ako sľubuje pomer: spoľahlivé, nákladovo efektívne tlakové potrubie pre stredne náročné vodovodné a kanalizačné siete.
Súvisiace produkty


 +86-158 6813 9123
 +86-571- 82432777

 Cesta č. 7 Yangguang, priemyselná oblasť Linpu, mesto Hangzhou, provincia Zhejiang, Čína
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
